
와이어 하네스 저압성형은 녹인 폴리아마이드 핫멜트를 낮은 압력으로 금형에 넣어 전선 묶음의 분기부와 케이블 출구를 감싸고, 식는 즉시 그로밋과 스트레인 릴리프로 굳히는 공정입니다. 고무 그로밋을 따로 끼우거나 수축 튜브를 여러 겹 씌우던 작업을 한 번의 성형으로 바꿀 수 있고, 전선 사이 틈까지 채워 방수와 고정을 함께 얻을 수 있습니다. 이 글에서는 그로밋과 스트레인 릴리프가 하는 일, 저압성형으로 만드는 절차, 설계 단계에서 미리 정할 항목, 품질 확인 방법과 자주 생기는 불량을 정리합니다.
핵심 요약
- 저압성형은 사출성형보다 압력이 훨씬 낮아 전선 피복과 단자를 상하게 하지 않고 하네스를 감쌀 수 있습니다.
- 스트레인 릴리프는 케이블 출구 쪽으로 점점 가늘어지는 형상으로 만들어 굽힘이 한 점에 몰리지 않게 합니다.
- 성공 여부는 피복 재질과의 접착, 전선 고정 방법, 굴곡·인장 시험으로 확인합니다.
와이어 하네스 저압성형이란
와이어 하네스는 여러 가닥의 전선을 묶고 단자와 커넥터를 달아 하나의 배선 묶음으로 만든 부품입니다. 하네스에서 고장이 잘 나는 곳은 대개 정해져 있습니다. 전선이 갈라지는 분기부, 커넥터 뒤쪽에서 전선이 빠져나오는 부분, 패널이나 하우징 구멍을 지나가는 부분입니다. 이 지점들은 진동과 반복 굽힘이 몰리고, 물과 먼지가 들어오는 통로가 되기 쉽습니다.
저압성형(LPM, Low Pressure Molding)은 이런 지점을 열가소성 핫멜트로 감싸는 방법입니다. 일반적으로 폴리아마이드 핫멜트를 약 180~240°C에서 녹여 수 bar에서 수십 bar 수준의 낮은 압력으로 금형에 주입하며, 한 사이클은 수십 초 안에 끝나는 경우가 많습니다. 높은 압력으로 수지를 밀어 넣는 일반 사출성형과 달리 전선 피복이 눌리거나 단자 압착부가 밀려날 위험이 적습니다. 공정 조건의 범위는 LPM 저압성형 공정 조건 정리에서 따로 다뤘습니다.
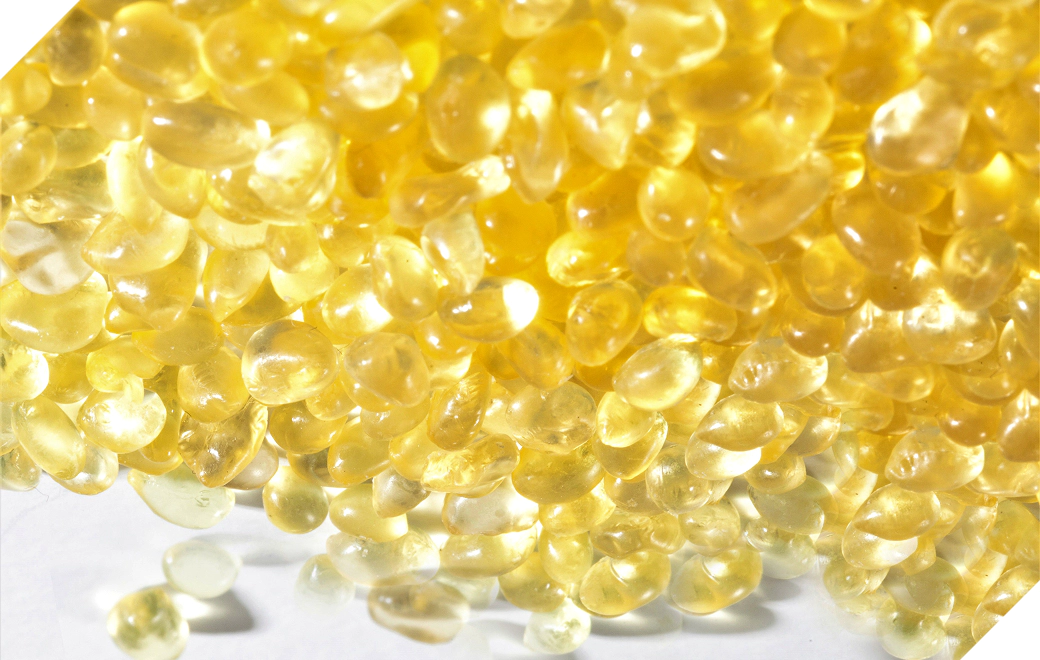
소재로는 다이머산 계열 폴리아마이드 핫멜트가 많이 쓰입니다. 녹았을 때 점도가 낮아 전선 사이 좁은 틈까지 흘러 들어가고, 굳은 뒤에는 유연성을 유지하면서 여러 피복 재질에 붙기 때문입니다. 폴리올레핀 계열 핫멜트도 쓰이지만, 접착할 수 있는 피복 범위와 내열 수준이 다르므로 용도에 맞춰 고릅니다.
그로밋과 스트레인 릴리프의 역할
그로밋과 스트레인 릴리프는 이름은 다르지만 모두 전선을 기계적·환경적으로 보호한다는 점에서 같습니다. 차이는 보호하는 위치와 주된 기능에 있습니다.
| 구분 | 그로밋 | 스트레인 릴리프 |
|---|---|---|
| 위치 | 패널·하우징 관통부 | 커넥터·하우징의 케이블 출구 |
| 주된 기능 | 구멍 밀봉, 피복 마모 방지 | 당김·굽힘 응력 분산 |
| 형상 특징 | 홈이나 턱으로 패널에 고정 | 출구 쪽으로 가늘어지는 테이퍼 |
| 기존 방식 예 | 고무 그로밋 끼움 | 수축 튜브, 별도 부츠 |
| 저압성형 시 장점 | 전선 사이 틈까지 밀봉 | 피복과 일체로 붙어 미끄러짐 감소 |
기존 방식은 부품을 따로 만들어 손으로 끼우거나 씌우기 때문에 부품 수가 늘고, 전선 사이 틈이 그대로 남아 물이 스며드는 경로가 생길 수 있습니다. 저압성형은 녹은 수지가 전선 묶음 사이를 채운 뒤 굳으므로, 그로밋의 밀봉 기능과 스트레인 릴리프의 응력 분산 기능을 한 성형체에 함께 넣을 수 있습니다. 커넥터 뒤쪽을 함께 감싸는 경우의 공정은 커넥터 실링에 핫멜트를 쓰는 이유와 공정을 참고하십시오.
저압성형으로 만드는 절차
와이어 하네스 저압성형은 일반적으로 아래 순서로 진행합니다. 각 단계에서 무엇을 확인하는지가 품질을 좌우합니다.
- 전처리: 성형할 구간의 피복 표면에 묻은 이형제, 기름, 먼지를 제거합니다. 피복 재질에 따라 플라즈마나 화염 같은 표면 처리를 검토합니다.
- 금형 장착: 하네스를 금형에 넣고 전선이 정해진 위치에 놓이도록 고정합니다. 전선이 한쪽으로 쏠리면 성형체 두께가 고르지 않아 약한 곳이 생깁니다.
- 주입: 녹인 폴리아마이드를 낮은 압력으로 주입합니다. 금형 끝단(케이블이 빠져나가는 부분)으로 수지가 새지 않도록 압력과 금형 틈새를 맞춥니다.
- 보압·냉각: 수지가 식으면서 줄어드는 만큼을 보압으로 채우고, 금형 안에서 형상이 유지될 만큼 식힙니다.
- 취출·검사: 꺼낸 뒤 외관, 치수, 버(새어 나온 수지)를 확인하고, 정해진 주기로 인장·굴곡·방수 시험을 합니다.
와이어 하네스 저압성형 순서
- 전처리
피복 표면 오염 제거, 필요 시 표면 처리 - 금형 장착
전선 위치·간격 고정 - 저압 주입
녹인 폴리아마이드를 낮은 압력으로 주입 - 보압·냉각
수축분 보충, 형상 유지 - 취출·검사
외관·버 확인, 인장·굴곡·방수 시험
일반적인 순서입니다. 실제 조건은 피복 재질과 금형에 따라 정합니다.
저압성형은 경화를 기다리는 포팅과 달리 식으면 바로 다음 공정으로 넘길 수 있어, 하네스처럼 한 제품에 여러 성형 지점이 있는 경우에도 공정 시간을 짧게 가져갈 수 있습니다.
설계에서 미리 정할 항목
하네스 저압성형의 문제는 상당수가 설계 단계에서 정해집니다. 금형을 만들기 전에 다음 항목을 정리해 두면 시행착오를 줄일 수 있습니다.
- 피복 재질: PVC, 폴리올레핀(PE·PP), TPE, 가교 폴리에틸렌, 실리콘 등 피복 재질에 따라 폴리아마이드와의 접착력이 크게 다릅니다. 일반적으로 극성이 있는 재질은 잘 붙고, 비극성 재질이나 실리콘은 표면 처리나 기계적 고정 형상이 필요할 수 있습니다.
- 스트레인 릴리프 길이와 테이퍼: 케이블 외경, 허용 굽힘 반경, 요구 굴곡 횟수를 기준으로 정합니다. 끝단이 너무 두껍고 짧으면 굽힘이 끝단 바로 바깥에 몰려 그 지점에서 단선이 생길 수 있습니다.
- 전선 고정과 분리: 여러 가닥을 감쌀 때는 전선 사이 간격을 유지하는 지그나 금형 내부 형상이 필요합니다. 전선이 서로 붙어 있으면 그 사이에 수지가 들어가지 못해 방수 경로가 남습니다.
- 금형 끝단 실링: 케이블이 금형 밖으로 나가는 부분의 틈은 수지가 새는 곳이자 피복이 눌리는 곳입니다. 케이블 외경 공차를 고려해 틈새를 정합니다.
- 게이트와 벤트 위치: 수지가 마지막으로 채워지는 곳에 공기가 갇히지 않도록 벤트를 둡니다. 자세한 원리는 저압성형 금형 설계 기초에서 정리했습니다.
- 사용 환경: 사용 온도 범위, 오일·연료 접촉 여부, 방수 등급(IEC 60529 IP 코드, 차량용은 ISO 20653), 난연 요구(UL 94 등급) 여부에 따라 그레이드가 달라집니다.
품질 확인과 자주 생기는 불량
성형체가 겉보기에 멀쩡해도 피복과 붙지 않았거나 내부에 기포가 있으면 현장에서 문제가 됩니다. 일반적으로 다음 시험으로 확인합니다.
- 인장 시험: 케이블을 당겨 성형체에서 빠지는 힘을 확인합니다. 피복과 성형체 사이 접착이나 기계적 고정이 충분한지를 봅니다.
- 굴곡 시험: 성형체 출구에서 케이블을 정해진 각도로 반복해 굽혀, 정해진 횟수 뒤 단선이나 피복 손상이 없는지 봅니다.
- 방수·기밀 시험: 침지나 압력 시험으로 성형부를 통해 물이 들어오는지 확인합니다. 온도 변화 시험 뒤에 다시 해 보면 접착 계면이 버티는지 알 수 있습니다.
- 외관 기준: 케이블·와이어 하네스 조립 품질 기준으로 널리 쓰이는 IPC/WHMA-A-620은 오버몰딩·포팅을 별도 항목으로 다루므로, 외관 판정 기준을 정할 때 참고할 수 있습니다.
자주 생기는 불량은 크게 네 가지입니다. 피복이 열로 눌리거나 녹는 현상은 수지 온도와 접촉 시간을 줄이거나 내열성이 높은 피복을 써서 줄입니다. 금형 끝단으로 수지가 새는 버는 끝단 틈새와 주입 압력을 맞춥니다. 전선 사이 미충전과 기포는 전선 간격, 벤트 위치, 주입 속도를 함께 조정합니다. 피복과의 접착 불량은 표면 오염 제거와 그레이드 선택으로 대응합니다. 증상별 원인과 대책은 저압성형 불량 원인과 해결에 정리해 두었습니다. 자동차용 하네스에서 공급사와 함께 확인할 시험·문서 항목은 자동차 와이어 하네스 몰딩 핫멜트 검증에서 볼 수 있습니다.
실버스타케미칼의 와이어 하네스용 LPM 소재
실버스타케미칼㈜은 2011년부터 폴리아마이드 핫멜트를 자체 생산해 왔으며, ERAMID(에라미드) 브랜드로 PCB·센서·커넥터·와이어 하네스에 쓰는 LPM(저압성형)용 무용제 폴리아마이드를 직접 제조합니다. 자동차 전장처럼 열과 화재 안전을 함께 보는 용도를 위해 UL 94 V-0 난연 그레이드와 최대 200°C 열 안정성 그레이드를 갖추고 있습니다.
- 배합 특징: VOC·할로겐 프리 배합을 기본으로 하며, 포팅에 비해 짧은 사이클로 성형할 수 있습니다.
- 맞춤 개발: 원료 선정·배합·품질검수를 자체 수행하므로, 피복 재질과 금형 조건에 맞춘 점도·배합 개발을 검토할 수 있습니다.
- 품질 체계: ISO 9001·ISO 14001 인증을 보유하고 있으며, 특허·인증은 27건입니다.
그레이드별 시험 데이터와 문서 범위는 용도에 따라 다르므로 문의 시 안내합니다. 자동차 부품 적용은 자동차 솔루션 페이지를, 회사 전반은 실버스타케미칼 회사 FAQ를 참고하십시오.
자주 묻는 질문
Q. 와이어 하네스 저압성형은 무엇인가요?
와이어 하네스 저압성형은 녹인 폴리아마이드 핫멜트를 낮은 압력으로 금형에 주입해 전선 묶음의 분기부, 커넥터 뒤쪽, 케이블 출구를 한 번에 감싸 그로밋이나 스트레인 릴리프 형태로 굳히는 공정입니다. 사출성형보다 압력이 훨씬 낮아 전선 피복과 단자에 주는 부담이 적고, 별도 경화 시간 없이 식으면 바로 다음 공정으로 넘길 수 있습니다.
Q. 그로밋과 스트레인 릴리프는 어떻게 다른가요?
그로밋은 전선이 패널이나 하우징 구멍을 지나갈 때 구멍을 막고 피복을 보호하는 부품이고, 스트레인 릴리프는 케이블이 커넥터나 하우징에서 빠져나오는 지점에 생기는 당김과 굽힘 응력을 분산하는 부분입니다. 저압성형으로는 두 기능을 한 성형체에 함께 넣는 경우가 많습니다.
Q. 저압성형 스트레인 릴리프의 형상은 어떻게 정하나요?
일반적으로 케이블 출구 쪽으로 갈수록 단면이 점점 가늘어지는 테이퍼 형상을 써서 굽힘이 한 점에 몰리지 않게 합니다. 길이와 끝단 두께는 케이블 외경, 굽힘 반경, 요구되는 굴곡 횟수를 기준으로 정하고, 시작품으로 굴곡·인장 시험을 해 조정합니다.
Q. 케이블 피복과 접착이 잘 되지 않으면 어떻게 하나요?
피복 재질에 따라 폴리아마이드와의 접착력이 크게 다릅니다. 표면의 이형제나 기름을 제거하고, 필요하면 플라즈마나 화염 같은 표면 처리를 검토하며, 피복 재질에 맞는 그레이드를 고르는 것이 일반적인 순서입니다. 실제 피복으로 접착 시험을 먼저 하는 것이 안전합니다.
Q. 실버스타케미칼은 와이어 하네스 저압성형용 소재를 공급하나요?
네. 실버스타케미칼은 ERAMID 브랜드로 PCB·센서·커넥터·와이어 하네스에 쓰는 LPM용 무용제 폴리아마이드를 직접 제조하며, UL 94 V-0 난연 그레이드와 최대 200°C 열 안정성 그레이드를 갖추고 있습니다. 그레이드별 시험 데이터와 문서는 용도에 따라 문의 시 안내합니다.
와이어 하네스 저압성형 소재를 검토하고 계시면 피복 재질, 케이블 외경과 가닥 수, 요구 시험(인장·굴곡·방수·난연), 사용 온도를 함께 알려 주십시오. 조건에 맞는 ERAMID 그레이드를 검토해 안내합니다. 기술 문의하기 · 전화 055-337-8841 · snschem@snschem.kr